Dansk
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Nyheder
Kan intern spline-produktion løse maskin-OEM'ers kostbare feltfejlshovedpine?
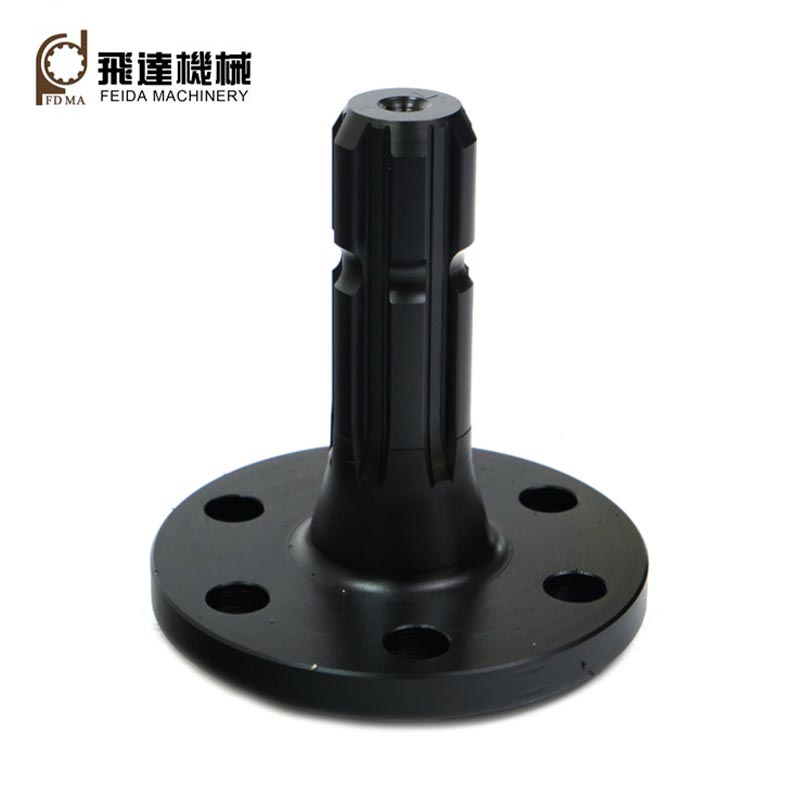
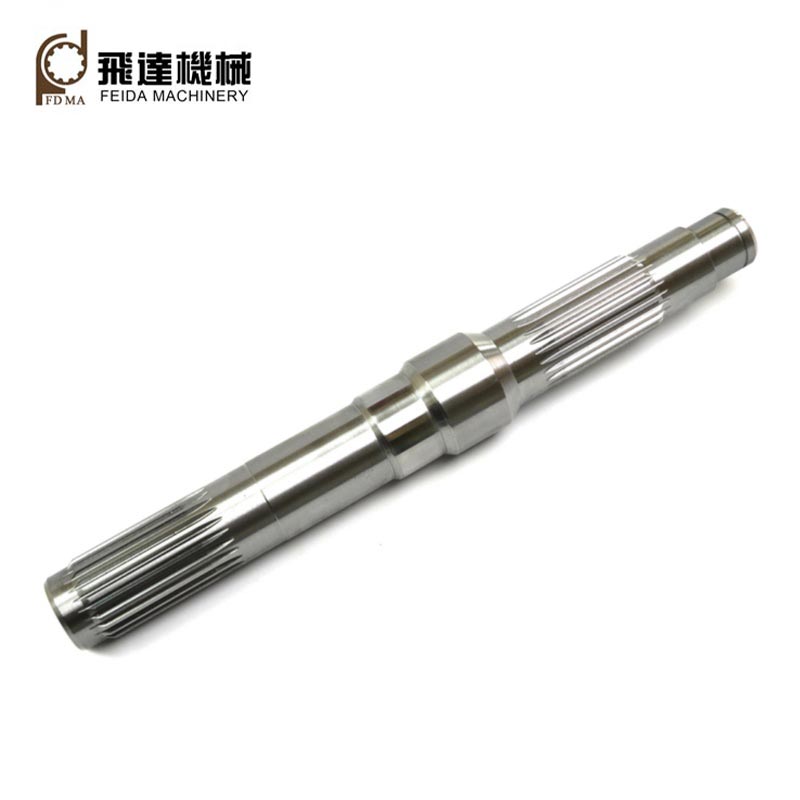
OEM'er af landbrugsudstyr og elværktøj på tværs af globale markeder løber løbende ind i dyre downstream-problemer, når de køber indkøbrektangulære spline-akslerfra forsyningskæder med flere underleverandører. Outsourcet termisk behandling medfører inkonsekvent hårdhed, der udløser spline-tandbrud under kraftigt alternerende drejningsmoment. Dispergerede arbejdsgange for drejning, slibning og slibning skaber ustabile flanketolerancer, der fører til samlebåndsstop og omarbejdning. Fragmenteret produktion ødelægger også sporbarhed på batchniveau, bremser eller standser tredjepartsleverandørrevisioner. Feida holder smedning, splineformning, kontrolleret varmebehandling og præcisionsslibning alt sammen under ét fabrikstag, holder ISO6-10 dimensionsnøjagtighed, mens den leverer komplet proces-sporbarhedsdokumentation, for at afbøde for tidligt akselbrud, monteringsnedetid og revisionsforsinkelser for internationale maskinkøbere.
1. Intern varmebehandling stabiliserer hårdhed og reducerer træthedsskader på spline-rod
De fleste tredjeparts spline-leverandører outsourcer sluknings-tempereringsarbejde. Uregulerede ovncyklusser skaber ujævn hårdhedsfordeling: tandoverflader mangler slidstyrke, mens akselkerner mister den nødvendige sejhed. For traktorer, der arbejder på ujævn landbrugsjord, afføder gentagne støddrejningsmoment let rodrevner og pludselige akselbrud, hvilket resulterer i dyre marktilbagekaldelser. Feida driver uafhængige hærdnings- og induktionshærdningsovne, der låser materialespecifikke varme- og kølekurver. Hvert produktionsbatch bevarer fuldstændige ovnlogdata og opnår en afbalanceret ydeevne mellem overfladehårdhed og underlagssejhed for at sænke sandsynligheden for splinebrud for tungt maskineri.
2. Synkroniseret hobbing-slibning bibeholder spline-flankekonsistens for jævn samling
Når spline-groskæring og finish-slibning er afsluttet på separate værksteder, glider tandparallelisme og tandbreddetolerancer uden for rækkevidde. Under masseproduktionsmontering står arbejderne over for tvungen prespasning eller overdreven frigang, hvilket trækker værkstedsgennemstrømningen ned og øger udgifterne til efterarbejdning. Al rektangulær splineformning og efterhærdning kører på samlet internt CNC-udstyr, der nøje overholder ISO4156 industrielle splinestandarder. Tand-flanke-fladhedsfejl forbliver inden for mikron-niveaugrænserne, hvilket muliggør en jævn tilpasning med tilhørende ærmer uden sekundær manuel korrektion for elværktøjs- og landbrugsmaskiners samleanlæg.
3. End-to-end sporbarhedsdokumentation fremskynder oversøiske leverandørkvalifikationsaudits
Decentraliseret multifabriksbehandling kan ikke flette råmaterialetestcertifikater, varmebehandlingsregistre og CMM-inspektionsrapporter til ensartede batchfiler. Mange europæiske og nordamerikanske maskinmærker vil fastfryse leverandørgennemgang uden fuldstændige sporbarhedspakker. Feida gemmer inspektionsregistreringer, der dækker indgående råmaterialekontroller hele vejen til færdig-aksel-koordinatmåling. Engelsksprogede komplette revisionsdokumenter kan frigives sammen med hver forsendelse, hvilket fjerner ekstra tredjeparts testcyklusser under globale leverandørkvalifikationsprocedurer.
4. Målrettet valg af legeringsmateriale matcher forskellige driftsscenarier med momentbelastning
Generiske single-grade stålemner passer ikke til differentierede arbejdsforhold. Almindelige splines i kulstofstål slides hurtigt under stød og snavs på gården; overskøre højlegerede emner har tendens til at revne under hyppig start-stop-belastning. Materialevalg følger virkelighedens krav til udstyrs drejningsmoment: almindeligt kulstofstål til lette elværktøjsapplikationer, 40Cr legeret stål til landbrugsmaskiner i mellemklassen og ikke-jernholdige muligheder for støjsvage transmissionsenheder. Rimelig materialeklassificering forlænger levetiden under variabel belastning og miljømæssige forhold.
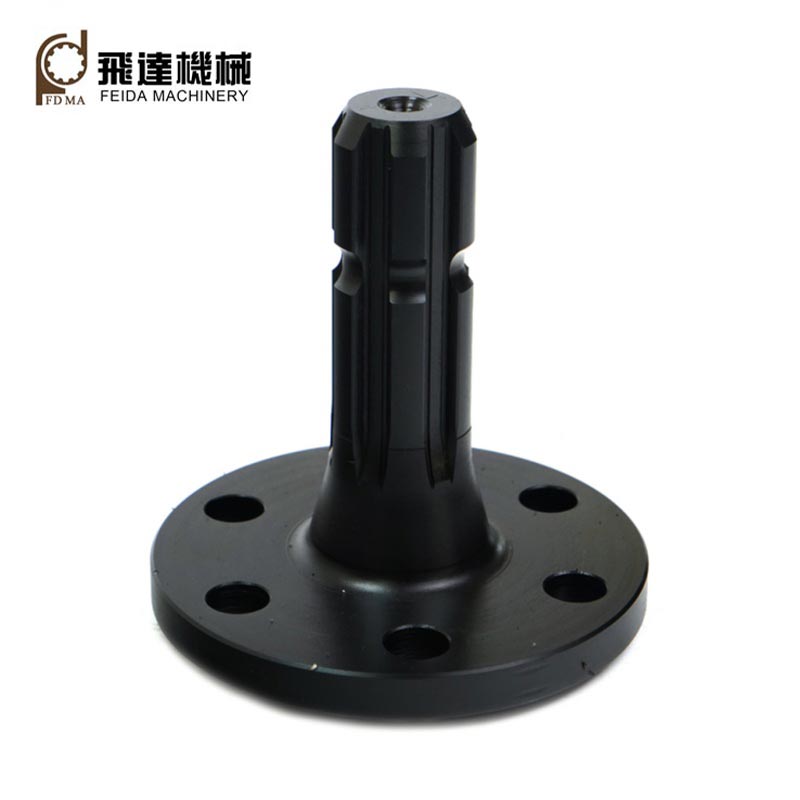
5. Rigt værktøj på lager reducerer leveringstiden til udvikling af tilpasset spline-akselprototype
Adskillige fabrikanter af splinekomponenter har kun partialmodulusfræsere. Tilpassede rektangulære splines, der ikke er standard, kræver fremstilling af nyt værktøj, der trækker R&D-verifikationscyklusser ud for nye maskinmodeller. Feida vedligeholder et komplet bibliotek af hobbing-værktøjer, der dækker M0.5-M5 modulomfang. Justering af tandmængde, skaftlængde og ydre diameter kan realiseres uden store ekstra værktøjsudgifter. Tilpasset prøveudlevering forbliver inden for 20 arbejdsdage, hvilket hjælper oversøiske mekaniske-F&U-teams med at fremskynde gentagelse af nye produkter og tidsplaner for markedslancering.
6. Flerlags VCI anti-rust emballage sikrer præcision under langdistance søtransport
Simpel kartonemballage giver dårlig modstandsdygtighed over for fugt. Containerkondensering under tropiske ruter til søs skaber bittesmå korrosionshuller på præcise splineflanker, hvilket skifter mellemrum efter ankomst. I henhold til skaftdimension og ordrevolumen anvender fabrikken matchede beskyttelseskombinationer: VCI anti-rust papir, stødabsorberende bobleplast og forseglede massive trækasser. Den fugtisolerende emballageløsning beskytter spline-tandgeometrien og holder præcisionen stabil gennem langdistanceleverancer til oversøiske købere.
Relaterede nyheder
- Hvad gør metal lige vinkelgear pålidelige til industriel krafttransmission?
- Hvordan forbedrer spiralformet vinkelgear kraftoverførslen i krævende maskiner?
- Hvad gør tandhjulsgear afgørende for pålidelig kraftoverførsel?
- Hvordan forbedrer indvendige gear præcision og kraftoverførsel?
- Hvilke kostbare nedstrømsfejl stammer fra oversete huller i spline-aksel-produktionsprocessen?
- Hvorfor er spiralformede plastgear ved at blive et pålideligt valg til moderne mekaniske systemer?
Efterlad mig en besked